美国本田和Alotech公司赢得了美国2015年度铸件奖
美国本田和在克里夫兰(Cleveland)的Alotech Ltd公司,由于在3个用于本田讴歌跑车空间框架铝合金节点铸件上的合作,赢得了2015年美国铸造协会和美国铸件设计和采购杂志的年度铸件奖。获奖的铸件为:冲蚀铸造铝合金前下前车身、前上前车身和后车身节点铸件(图1)。下前车身、前上前车身和后车身节点铸件由当前在美国俄亥俄州的安纳发动机厂铸造。这些铸件显示了优越的性能,可用于车身的关键碰撞区,具有更高的零件坚固性(图2)。这类铸件要求:能安装在车身框架碰撞区,要达到周围挤压件的强度(抗拉强度265~295 MPa,屈服强度175~205 MPa,伸长率>12%),并且性能一致,没有缺陷。
安装在汽车碰撞区的铸件必须满足以下要求。
(1)节点铸件性能必须与周围的挤压件性能匹配;
(2)节点铸件的某些区域必须与挤压件的厚度(3~4mm)匹配。同时节点铸件厚壁凸台必须牢固地安装到前悬架臂上,以便能以适当的模式压破;
(3)节点铸件必须是空心的以便挤压件能够插入和焊接,到达的减重效果;
(4)节点铸件必须有高的尺寸精度以减少空间框架结构的问题;
(5)节点铸件必须具有极少的缩松缺陷以达到高的焊接质量;
(6)后节点铸件必须经受210 kN的作用力。
在建立的可重复的碰撞吸收模型中,碰撞区零件性能的一致性是关键。本田通过与克里夫兰(Cleveland)的Alotech Ltd公司合作采用冲蚀铸造工艺,达到了必须的铸件性能和额外的设计要求。冲蚀铸造是由Alotech Ltd公司发明的新技术,它将传统砂型铸造的特有灵活性和通过采用水溶性粘结剂的熔融金属快速冷却相结合。
水冲蚀砂型铸造的铸型采用以水玻璃为基的专有粘结剂。浇注后随即用热水由铸件远端从上至下冲走铸型(图3、图4),无烟尘,水直接接触铸件消除了气体间隙,从而冷却速度很快,铸件组织致密,强度可以和挤压铸造媲美(表1),而且消除了缩松缺陷。
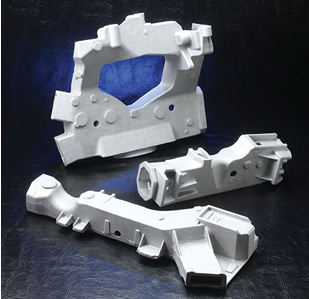
图1 冲蚀铸造生产的讴歌空间框架铝合金节点铸件
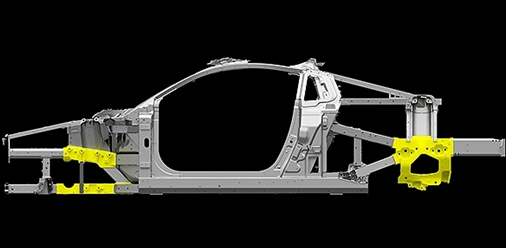
图2 冲蚀铸造铝合金节点铸件在本田跑车上的安装位置
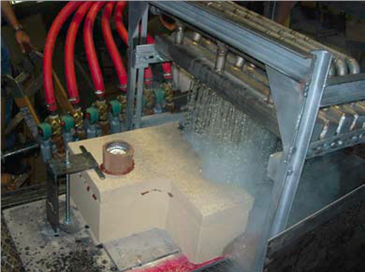
图3 冲蚀铸造的铸型正在冲蚀中
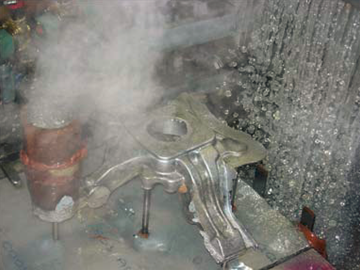
图4 冲蚀完成的铸件
表1 不同铸造方法生产的铸件的性能
铸造工艺 | 抗拉强度/MPa | 屈服强度/MPa | 伸长率/% |
砂型铸造 | 228 | 179 | 3.5 |
金属型铸造 | 262 | 207 | 4.0 |
挤压铸造 | 312 | 243 | 11.0 |
反压铸造 | 334 | 239 | 14.3 |
冲蚀铸造 | 325 | 261 | 12.7 |
(如需转载,请注明来自《铸造》201603期)