美国尼纳铸造厂生产摆动框铸件代替焊接件提高生产效率
威斯康星州尼纳市(Neenah, Wisconsin)的美国铸造协会公司成员尼纳(Neenah)铸造厂和位于威斯康星州基尔(Kiel, Wisconsin)的Amerequip公司共同努力将一个11件钢焊接件改为一个球墨铸铁件。新的摆动框用于紧凑型多用途拖拉机反铲附件。这是两个威斯康星公司合作的结果,并提高了零件性能和生产效率。
这个铸件不仅为尼纳铸造厂带来了新的客户,还为尼纳带来了来自美国铸造协会和《金属铸件设计与采购》杂志的2019年度铸件奖。尼纳因向客户引进铸件并将焊件改换为铸件而获得认可。这项改变还可以帮助Amerequip在订单增加时能更高效、更经济地生产这个零件。“这是一个铸件节省生产时间的很好的例子。”一位铸件评审员写道。
这个铸件是这两家公司近一年合作的结果。尽管Amerequip的销售和工程副总裁Timothy Dorn曾在铸造行业工作过,但这两家公司是完全不同的。尼纳公司生产市政和工业用灰铸铁和球墨铸铁。Amerequip是一家专注于激光切割、焊接、机加工和装配的定制设备制造商。
“Amerequip终学到了很多东西,”尼纳设计工程师Chris Slinger说。“他们要求我们提供铸件公差、缩松和拔模斜度的信息。在这个项目中有很多需要交流学习。”这个挑战,连同其他一些挑战,都被克服了。
完善设计
2018年4月,Amerequip和尼纳两家公司就项目举行了几次面对面的会议。特别是,Amerequip那时已经开始评估这件11个零件激光切割、焊接组装的零件,并确信他们可以从这项工艺变更中受益。Dorn副总裁看到了这个零件大批量生产的趋势,而且他们知道其他类似的零件已经改变成铸件,所以确认进行这项焊接件到铸件的改变。
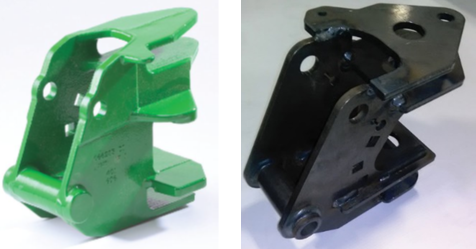
摆动框铸件(左)取代11件焊接件(右)
在实现这些优点之前,一些工作必须要做。尼纳和Amerequip都进行了有限元分析,以确保铸件满足强度要求。这使得尼纳能够很快发现它可以在哪里消减材料,从而减轻了5.6磅(2.54 kg),包括机加工的量。尼纳使用了Amerequip提供的有限元分析,并将其与自己的进行了比较。这就创建了一个基线,尼纳就可以正确地设置约束条件。
“铸件的初设计存在一些问题,造成应力集中的位置和程度不一致,”尼纳铸造厂的工程总监Scott Plosczynski说。“我们能够通过调整分析中的限制条件来纠正这些问题。”
该铸件设计为单芯铸造,这有助于将工装模具和单件价格保持在水平。装配特征,包括孔和配合特征,这些加工特征可以保持更严格的公差和提供更准确的装配。Amerequip需要在短时间内得到完全加工的铸件。为了加快这一进程,尼纳使用了3D打印的砂芯,从而消除了制造芯盒的成本和时间。如果需要,还可以在测试后灵活地更改设计的各个部分。尼纳还能够打印铸件的石膏基的3D模型,用于设计制造机加工夹具。
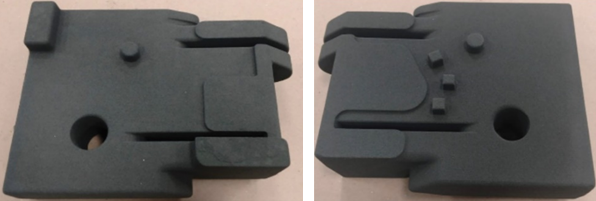
尼纳铸造厂采用3D打印生产的砂芯
经过Amerequip的终测试,摆动框铸件计划在2020年用于终产品。Plosczynski赞扬了所有参与这个项目的人。“这个项目的成功不仅是由于尼纳铸造厂工程团队的努力,也是由于铸造厂员工的辛勤工作,”他说。“如果没有他们的经验和专业知识,这些概念就永远不会成为铸件。”
摆动框铸件
生产商:尼纳铸造厂
材料:球墨铸铁
铸造工艺:湿型砂
重量:11.6 kg,加工后10.5 kg
尺寸: 30.48 cm×20.32 cm×16.51 cm
应用:轻型农业用小型拖拉机反铲附件
用户:Amerequip
优点和特点
? 尼纳的铸件设计基于Amerequip的11件式激光切割、焊接组件。铸件设计的重点是提高性能和降低成本。
? 铸件设计为使用单芯制造,以使工装模具和铸件价格成本保持在水平。
? 装配特征,包括孔和配合面,在铸造中成型,而不是采用现有的激光切割焊接工艺。提高了零件加工后的性能。
来自《铸造》201906期